Gebrauchten Stanzautomat oder Exzenterpresse kaufen: Presskraft, Sicherheitstechnik und Werkzeuge
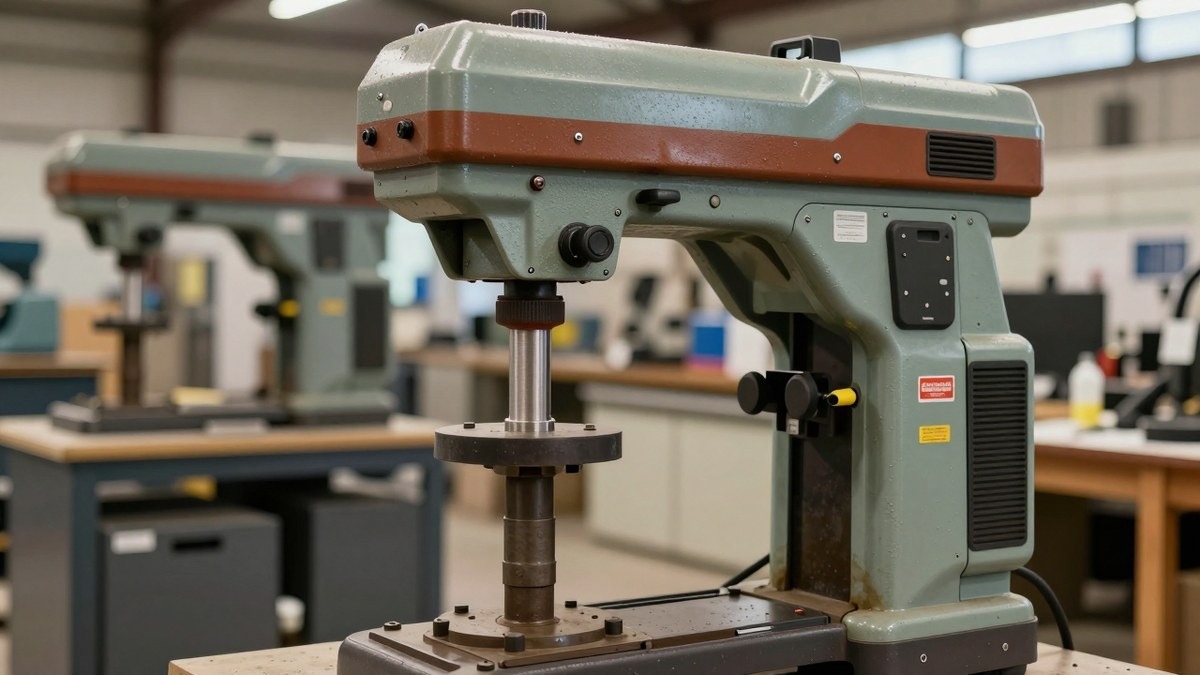
Stanzautomaten und Exzenterpressen trennen, lochen oder formen Blech in einem einzigen, schnellen Hub und gehören zur Grundausstattung vieler Blechbearbeitungs- und Zulieferbetriebe. Die Bandbreite reicht von einfachen, handbeschickten Exzenterpressen bis zu vollautomatischen Stanzautomaten mit Bandvorschub und mehreren Werkzeugstationen.
Beim Gebrauchtkauf zählen zwei Dinge besonders: die tatsächlich nutzbare Presskraft im Verhältnis zu Ihrem Blechprogramm und der Zustand der Sicherheitstechnik. Bei älteren Pressen ist Letzteres kein Nebenaspekt, sondern häufig der Punkt, der über Weiterbetrieb oder aufwendige Nachrüstung entscheidet. Wer eine Presse aus polnischer Fertigung übernimmt, sollte zusätzlich die mitgelieferte technische Dokumentation auf Vollständigkeit prüfen, da sie später bei einer Sicherheitsprüfung in Deutschland verlangt werden kann.
Presskraft und Hubzahl zum tatsächlichen Blechprogramm passend wählen
Presskraft und Hubzahl bestimmen, welche Blechdicken und Materialien sich wirtschaftlich verarbeiten lassen. Eine zu schwach dimensionierte Presse stößt bei dickeren Blechen oder harten Materialien schnell an ihre Grenzen, eine überdimensionierte Presse verursacht dagegen unnötig hohe Energiekosten und benötigt mehr Aufstellfläche.
Vergleichen Sie die Presskraftangabe im Datenblatt mit Ihrem realen Materialspektrum, statt sich an einer möglichst großen verfügbaren Maschine zu orientieren. Fragen Sie zusätzlich nach der Nennkraftlage im Hub, da die volle Presskraft meist nur in einem bestimmten Hubbereich zur Verfügung steht.
Berücksichtigen Sie außerdem die Hubzahl pro Minute, wenn Sie größere Stückzahlen fertigen wollen. Eine höhere Hubzahl steigert den Durchsatz, verlangt aber auch eine robustere Werkzeugführung und eine leistungsfähigere Kupplung, damit die Maschine bei Dauerbetrieb nicht überhitzt.
Stößelspiel und Führungen prüfen
Spiel im Stößel oder in den Führungsleisten wirkt sich direkt auf die Werkzeugstandzeit und die Maßhaltigkeit der Stanzteile aus. Bei der Besichtigung lässt sich Stößelspiel oft schon durch vorsichtiges Rütteln am unteren Stößelende im Stillstand ertasten, eine genaue Messung erfordert allerdings eine Messuhr.
Ausgeschlagene Führungen erhöhen zudem den Werkzeugverschleiß spürbar, da Ober- und Unterwerkzeug nicht mehr exakt fluchten. Ein Probestanzvorgang mit eigenem Werkzeug und eigenem Material zeigt solche Abweichungen zuverlässiger als jede Sichtprüfung.
Achten Sie zusätzlich auf den Zustand der Pleuellagerung, die den exzentrischen Antrieb in eine lineare Stößelbewegung umsetzt. Ungewöhnliche Klopfgeräusche im Leerlauf deuten häufig auf Lagerspiel hin, das sich nur durch eine aufwendige Demontage beheben lässt.
Sicherheitseinrichtungen: Zweihandschaltung, Lichtschranken, Schutzgitter
Ältere Exzenterpressen wurden oft ohne die heute üblichen Schutzeinrichtungen ausgeliefert oder mit inzwischen veralteter Sicherheitstechnik nachgerüstet. Zweihandschaltungen, Lichtschranken am Werkzeugbereich und feststehende oder bewegliche Schutzgitter müssen funktionsfähig und auf dem aktuellen Stand der Technik sein, bevor die Maschine in Deutschland weiterbetrieben wird.
Prüfen Sie bei der Besichtigung, ob die vorhandene Sicherheitstechnik dokumentiert und die letzte Prüfung nachvollziehbar ist. Fehlt diese Dokumentation, sollte vor der Inbetriebnahme eine fachkundige Prüfung erfolgen, statt sich auf den Eindruck einer funktionierenden Absicherung zu verlassen.
Testen Sie bei der Besichtigung, ob sich der Stößel bei geöffnetem Schutzgitter oder unterbrochener Lichtschranke tatsächlich nicht auslösen lässt. Ein reiner Sichtkontakt zur Schutzeinrichtung reicht nicht aus – die Funktion muss aktiv geprüft werden, bevor die Maschine übernommen wird.
Werkzeugsätze und Wechselsysteme
Stanzwerkzeuge sind auf ein bestimmtes Bauteil und einen bestimmten Pressentyp abgestimmt. Ein umfangreicher, gepflegter Werkzeugbestand ist beim Gebrauchtkauf oft genauso wichtig wie die Maschine selbst, da Neuanfertigungen von Stanzwerkzeugen zeit- und kostenintensiv sind. Prüfen Sie Schneidkanten auf Ausbrüche und den Zustand der Führungssäulen im Werkzeug.
Bei Stanzautomaten mit Wechselsystem klären Sie zusätzlich, ob das Schnellwechselsystem zum eigenen Werkzeugbestand kompatibel ist oder ob eine Umrüstung notwendig wird.
Lassen Sie sich außerdem eine Liste der mitgelieferten Werkzeuge mit Teilebezeichnung aushändigen und gleichen Sie diese mit dem tatsächlichen Bestand vor Ort ab. Im Gebrauchtmarkt kommt es vor, dass einzelne Werkzeuge im Inserat mitgeführt, bei der Übergabe aber nicht mehr vollständig vorhanden sind.
Bandvorschub und Materialzuführung bei Stanzautomaten
Vollautomatische Stanzautomaten übernehmen den Materialvorschub über einen Bandvorschub- oder Walzeneinzug direkt vom Coil. Die Vorschubgenauigkeit dieser Einheit bestimmt maßgeblich die Wiederholgenauigkeit der Stanzteile. Prüfen Sie Walzen und Bremseinrichtung auf Verschleiß und lassen Sie sich einen Probelauf mit durchlaufendem Band zeigen.
Eine unrunde oder verschlissene Vorschubwalze führt zu schleichenden Maßabweichungen, die sich erst nach mehreren hundert Teilen als Ausschuss bemerkbar machen.
Prüfen Sie außerdem, ob ein Coilhaspel und ein Bandrichter zur Anlage gehören und ob deren Kapazität zu den in Ihrem Betrieb üblichen Coilgewichten und Materialbreiten passt. Ein zu klein dimensionierter Haspel begrenzt sonst die maximale Losgröße pro Coilwechsel spürbar.
Transport und Aufstellung
Exzenterpressen und Stanzautomaten gehören zu den schwersten Maschinen in der Blechbearbeitung und benötigen ein tragfähiges Fundament sowie oft eine Schwingungsdämpfung, damit der Presshub keine Erschütterungen an Nachbarmaschinen überträgt. Klären Sie Bodenaufbau und zulässige Flächenlast am neuen Standort, bevor die Maschine geliefert wird.
Für den Transport selbst sind Gewicht und ein tief liegender Schwerpunkt zu beachten; die Anschlagpunkte am Maschinengestell sollten vom Hersteller vorgegeben oder von einer Fachperson bestimmt werden.
Bei Stanzautomaten mit angebautem Coilhaspel und Bandrichter ist zusätzlich zu klären, ob diese Vorbaugeräte für den Transport getrennt von der Presse selbst befördert werden, da sie eigene Anschlagpunkte und teils eigene Fundamentanforderungen haben.
Typische Mängel im Gebrauchtmarkt
Wiederkehrende Probleme sind Spiel im Stößel, veraltete oder fehlende Sicherheitseinrichtungen, unvollständige Werkzeugsätze und ein verschlissener Bandvorschub bei Automaten. Auch die Kupplungs- und Bremseinheit, die den Stößel nach jedem Hub sicher stoppt, verdient eine genaue Prüfung, da ein Nachlaufen des Stößels ein erhebliches Sicherheitsrisiko darstellt.
Ein Probestanzvorgang mit eigenem Werkzeug, eine Dokumentation der Sicherheitstechnik und im Zweifel eine fachkundige Prüfung vor der Inbetriebnahme schützen vor teuren Nachrüstungen.
Ein weiterer häufig übersehener Punkt ist die Ölwanne unter der Presse: Undichte Stellen im Kurbelgehäuse zeigen sich oft nur als leichter Ölfilm auf dem Hallenboden und werden bei einer flüchtigen Besichtigung leicht übersehen, sind aber ein Hinweis auf notwendige Dichtungsarbeiten am Antrieb.
Häufige Fragen
Wie finde ich die passende Presskraft für mein Blechprogramm?
Vergleichen Sie die Presskraftangabe und die Nennkraftlage im Hub mit Ihrem tatsächlichen Materialspektrum, statt sich an der größtmöglichen verfügbaren Maschine zu orientieren.
Wie erkenne ich Stößelspiel bei der Besichtigung?
Vorsichtiges Rütteln am unteren Stößelende im Stillstand gibt einen ersten Hinweis, eine genaue Messung erfordert jedoch eine Messuhr durch eine Fachperson.
Welche Sicherheitseinrichtungen muss eine gebrauchte Presse haben?
Dazu zählen unter anderem funktionsfähige Zweihandschaltungen, Lichtschranken am Werkzeugbereich und geeignete Schutzgitter. Fehlt eine Dokumentation der letzten Prüfung, sollte vor der Inbetriebnahme eine fachkundige Prüfung erfolgen.
Warum ist der Werkzeugbestand beim Kauf so wichtig?
Stanzwerkzeuge sind auf ein bestimmtes Bauteil und einen bestimmten Pressentyp abgestimmt. Neuanfertigungen sind zeit- und kostenintensiv, ein gepflegter Bestand ist deshalb ein erheblicher Wertfaktor.
Was passiert bei einem verschlissenen Bandvorschub am Stanzautomat?
Eine unrunde oder verschlissene Vorschubwalze führt zu schleichenden Maßabweichungen, die sich oft erst nach mehreren hundert gefertigten Teilen als Ausschuss zeigen.
Worauf muss ich bei der Aufstellung achten?
Auf ein tragfähiges Fundament und gegebenenfalls eine Schwingungsdämpfung, damit der Presshub keine Erschütterungen an Nachbarmaschinen überträgt.
Sicherheitseinrichtungen an Pressen und Stanzautomaten unterliegen besonderen Anforderungen. Lassen Sie den Zustand vor der Inbetriebnahme durch eine fachkundige Person prüfen, statt sich allein auf den optischen Eindruck zu verlassen.