Prüfteil fertigen und vermessen: der aussagekräftigste Test
Ein Leerlauftest zeigt, dass Achsen sich bewegen, die Spindel dreht und die Steuerung reagiert – er zeigt aber nicht, ob die Maschine unter Zerspanungskraft noch die Genauigkeit hält, für die Sie sie kaufen wollen. Erst ein gefertigtes und vermessenes Prüfteil macht sichtbar, was ein reiner Funktionstest verbirgt.
Dieser Ratgeber erklärt, wie Sie ein aussagekräftiges Prüfteil auswählen, welches Messmittel für die eigene Kontrolle ausreicht und wie Sie gemessene Abweichungen richtig einordnen, bevor Sie sich auf eine Kaufentscheidung festlegen.
Warum ein Leerlauftest Genauigkeitsprobleme verdeckt
Im Leerlauf laufen Achsen ohne nennenswerte Gegenkraft, wodurch Spiel in Führungen und Spindeln kaum in Erscheinung tritt. Erst unter Schnittkraft, wenn das Werkzeug tatsächlich Material abträgt, zeigen sich Effekte wie Nachgeben der Struktur, Rattern oder ungleichmäßiger Vorschub, die bei reinem Verfahren ohne Bearbeitung unsichtbar bleiben.
Auch die Wärmeentwicklung durch Zerspanung fehlt beim Leerlauf vollständig. Spindel und Antriebe erwärmen sich unter Last anders als im Stillstand oder bei bloßem Drehen ohne Schnitt, und thermische Ausdehnung ist eine der häufigsten Ursachen für Maßabweichungen bei längeren Bearbeitungszyklen.
Ein Verkäufer, der nur einen Leerlauftest anbietet, verschweigt damit nicht zwangsläufig etwas – oft fehlt schlicht das passende Rohmaterial oder Werkzeug vor Ort. Bestehen Sie dennoch auf einem Probelauf mit Zerspanung, wenn die Maschine für Sie eine wichtige Anschaffung darstellt, notfalls mit eigenem mitgebrachtem Material.
Ein geeignetes Prüfteil oder Testprogramm auswählen
Am aussagekräftigsten ist ein Prüfteil, das den Bearbeitungen ähnelt, die Sie später tatsächlich fertigen wollen – enge Toleranzen, wenn Sie Präzisionsteile planen, oder ein Programm mit vielen Richtungswechseln, wenn Konturfräsen im Vordergrund steht. Ein generisches Testprogramm des Herstellers ist besser als gar kein Test, bildet aber nicht immer Ihre spätere Anwendung ab.
Bringen Sie nach Möglichkeit eigenes Rohmaterial und, falls sinnvoll, ein eigenes CNC-Programm mit einfacher Geometrie mit – etwa ein Quadrat mit Bohrungen an definierten Positionen. Das reduziert die Abhängigkeit vom Equipment des Verkäufers und macht den Test wiederholbar, falls Sie mehrere Maschinen vergleichen.
Ein aussagekräftiger Test sollte auch Grenzfälle abdecken, etwa eine dünnwandige Kontur, die zu Schwingungen neigt, oder eine Bohrung nahe der Werkstückkante, an der sich Aufspannfehler besonders deutlich zeigen. Solche Details verraten mehr über die tatsächliche Eignung der Maschine als ein reines Standardteil ohne Bezug zu Ihrer späteren Fertigung.
Welches Messmittel Sie für die eigene Kontrolle brauchen
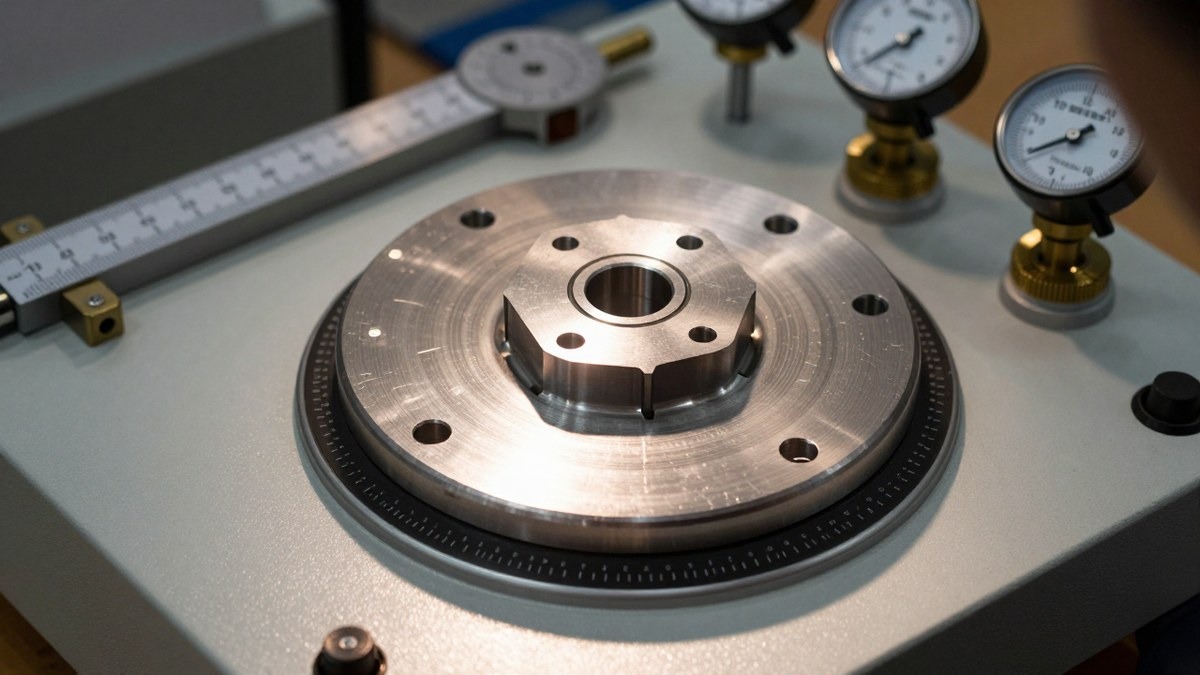
Für eine grobe, aber brauchbare Kontrolle reichen ein Messschieber und ein Innenmessgerät für Bohrungsdurchmesser meist aus, sofern die geplante Anwendung keine extremen Toleranzen verlangt. Für Rechtwinkligkeit und Parallelität hilft zusätzlich eine Anreißplatte oder ein Haarwinkel.
Für höhere Ansprüche – etwa bei Passungen im tausendstel Millimeterbereich – ist eine Messuhr mit Feinmessung oder ein mitgebrachtes Messmittel eines externen Prüfdienstes sinnvoller als eigenes Werkzeug aus dem Handwerkskasten. Klären Sie vor dem Termin, welche Genauigkeit Ihre spätere Fertigung tatsächlich braucht, statt pauschal die höchste verfügbare Messgenauigkeit anzustreben.
Notieren Sie bei jeder Messung auch die Umgebungstemperatur und ob die Maschine vor der Messung ausreichend warmgelaufen ist. Ein kalt gemessenes Teil kann geringfügig andere Werte liefern als eines, das nach längerem Betrieb vermessen wird, was besonders bei enger tolerierten Bauteilen ins Gewicht fällt.
Typische Abweichungen und ihre Ursachen interpretieren
Ein systematischer Maßfehler, der bei jeder Messung in dieselbe Richtung geht, deutet meist auf einen Kalibrierfehler der Steuerung oder eine falsch hinterlegte Werkzeuglänge hin – ein Problem, das sich häufig ohne mechanischen Eingriff korrigieren lässt. Streuende, unregelmäßige Abweichungen dagegen sprechen eher für mechanisches Spiel oder eine instabile Aufspannung.
Abweichungen, die nur bei bestimmten Verfahrrichtungen auftreten, während andere Richtungen exakt passen, weisen häufig auf lokales Führungs- oder Spindelspiel an genau dieser Achsposition hin. Notieren Sie deshalb nicht nur die Abweichung selbst, sondern auch, bei welcher Bewegung sie auftrat.
Ein Sonderfall sind Abweichungen, die erst nach mehreren aufeinanderfolgenden Bearbeitungen zunehmen, während das erste Teil noch innerhalb der Toleranz liegt. Das deutet auf thermisches Aufheizen der Maschine während des Tests hin und ist ein Grund, mehrere Teile statt eines einzelnen zu fertigen, wenn später längere Bearbeitungszyklen üblich sein sollen.
Vergleich mit Herstellerangaben zur Maschinengenauigkeit
Hersteller geben für neue Maschinen typischerweise Positionier- und Wiederholgenauigkeit im Datenblatt an. Diese Werte gelten für den Neuzustand unter Prüfbedingungen des Herstellers und lassen sich nicht eins zu eins auf eine gebrauchte, mehrere Jahre genutzte Maschine übertragen.
Sinnvoller als der direkte Vergleich mit dem Datenblatt ist die Frage, ob die gemessene Abweichung für Ihre geplante Fertigung praktikabel ist. Eine Maschine, die den Neuwert nicht mehr erreicht, kann für weniger anspruchsvolle Bauteile trotzdem vollkommen ausreichend sein.
Fragen Sie, sofern vorhanden, nach einem Abnahmeprotokoll aus der Zeit der Erstinbetriebnahme. Ein Vergleich zwischen den damaligen Werten und Ihrer aktuellen Messung zeigt konkreter, wie stark sich die Maschine seither verändert hat, als ein reiner Abgleich mit dem allgemeinen Datenblatt des Herstellers.
Ablauf am Standort des Verkäufers organisieren
Kündigen Sie den Wunsch nach einem Prüfteil möglichst früh an, nicht erst beim Besichtigungstermin selbst, damit der Verkäufer Material, Werkzeug und Zeit einplanen kann. Ein spontan geforderter Test wird häufiger abgelehnt oder nur widerwillig durchgeführt als ein vorher abgestimmter.
Planen Sie für Rüsten, Fertigung und Vermessung ausreichend Zeit ein – ein aussagekräftiger Test lässt sich selten in wenigen Minuten zwischen anderen Terminen durchführen. Wenn der Verkäufer wenig Zeit einräumt, ist das selbst bereits eine Information über den Stellenwert, den er der Prüfung beimisst.
Sprechen Sie auch die Frage der Kostenübernahme für Material und Werkzeug beim Prüfteil vorab an. Bei kleineren Tests übernehmen viele Verkäufer diese Kosten stillschweigend, bei aufwendigeren Prüfteilen ist eine klare Absprache im Vorfeld sinnvoller als eine Diskussion erst nach der Fertigung.
Was tun ohne Zugang zu eigenen Messmitteln
Fehlt Ihnen eigenes Messwerkzeug, lohnt sich die Absprache mit einem lokalen Mechaniker oder Prüfdienst, der die Vermessung gegen Vergütung übernimmt und Ihnen ein unabhängiges Ergebnis liefert. Diese Lösung ist gerade bei größeren Anschaffungen sinnvoller als der Verzicht auf jede Vermessung.
Alternativ können Sie den Verkäufer bitten, das Prüfteil zu fertigen und es Ihnen für eine externe Vermessung mitzugeben oder zuzusenden. Das verzögert die Entscheidung, liefert aber ein belastbareres Ergebnis als ein rein visueller Eindruck von einem fertigen Teil vor Ort.
Ein einfacher Zwischenschritt, falls weder eigenes Messmittel noch ein Prüfdienst kurzfristig verfügbar sind, ist die Vermessung mit dem Werkzeug des Verkäufers unter eigener Aufsicht. Das Ergebnis ist weniger unabhängig als eine externe Prüfung, aber immer noch aussagekräftiger als der Verzicht auf jede Messung vor der Kaufentscheidung.
Häufige Fragen
Ist ein Prüfteil bei jeder Gebrauchtmaschine sinnvoll?
Bei Maschinen mit engen Toleranzanforderungen oder komplexer Kontur ist ein Prüfteil deutlich aussagekräftiger als ein reiner Leerlauftest. Bei einfachen Anwendungen mit groben Toleranzen kann ein sorgfältiger Leerlauftest in Kombination mit einer Geometrieprüfung ausreichen.
Wie lange dauert ein aussagekräftiger Probelauf mit Prüfteil?
Das hängt von Bauteilgröße und Programmumfang ab, realistisch sollten Sie aber mehr Zeit einplanen als für einen reinen Leerlauftest – inklusive Rüsten, Fertigung und anschließender Vermessung.
Darf ich eigenes Material zur Besichtigung mitbringen?
In der Regel ja, sprechen Sie es aber vorab mit dem Verkäufer ab, damit Werkzeug und Aufspannung passen. Eigenes Material macht den Test unabhängiger von dem, was zufällig vor Ort verfügbar ist.
Was, wenn der Verkäufer einen Prüfteiltest ablehnt?
Eine Ablehnung ist nicht automatisch ein schlechtes Zeichen, sollte aber hinterfragt werden – fehlendes Material oder Zeitmangel sind nachvollziehbare Gründe, eine grundsätzliche Weigerung ohne Begründung eher nicht. Ziehen Sie in diesem Fall eine separate Vermessung als Kaufbedingung in Betracht.
Sagt ein einzelnes Prüfteil bereits alles über die Maschine aus?
Nein, ein Prüfteil zeigt die Genauigkeit unter den konkret gewählten Bedingungen. Für ein vollständigeres Bild ergänzen Sie es sinnvollerweise um eine separate Geometrieprüfung und einen Blick auf Führungen und Spindel.
Wie interpretiere ich Abweichungen, die nur bei hoher Geschwindigkeit auftreten?
Solche Abweichungen deuten häufig auf dynamische Probleme wie unzureichende Dämpfung oder lose Verbindungen hin, die im Stillstand oder bei langsamer Bearbeitung nicht auffallen. Sie sollten gezielt bei den später tatsächlich genutzten Vorschubgeschwindigkeiten geprüft werden.
Dieser Beitrag wurde mit KI-Unterstützung erstellt und redaktionell geprüft.